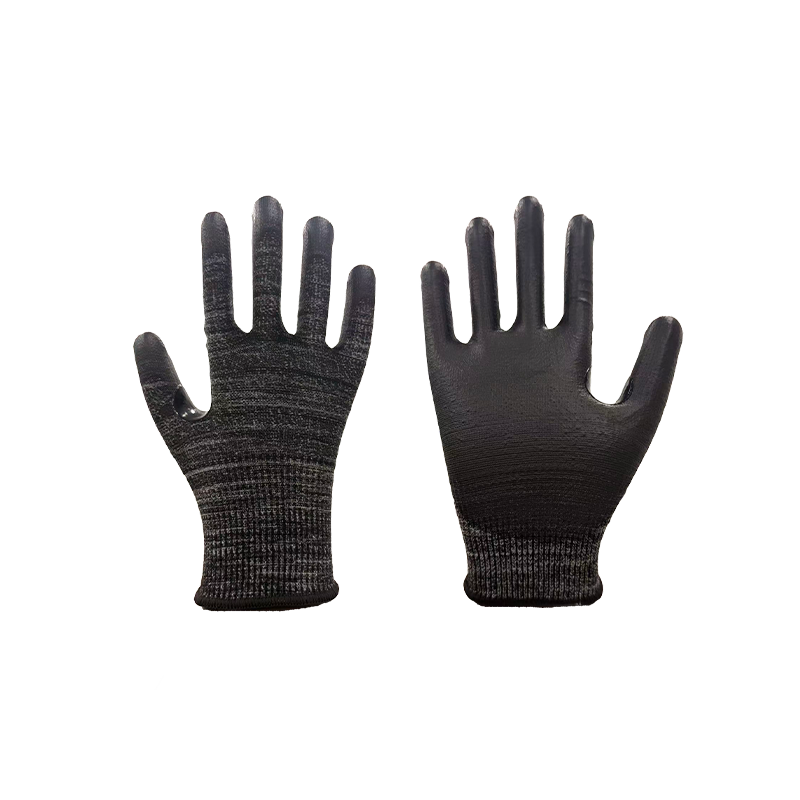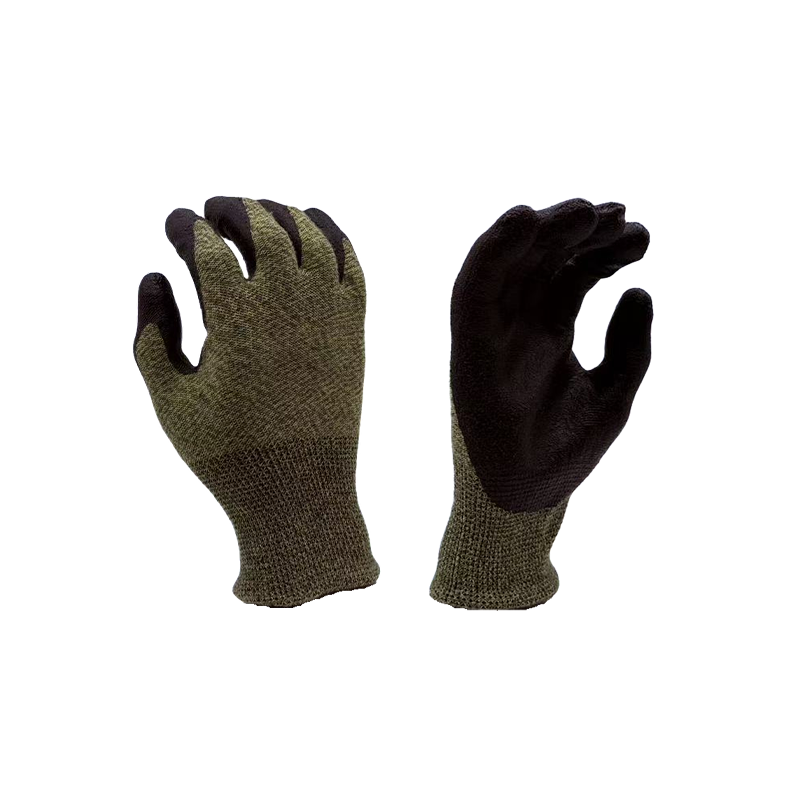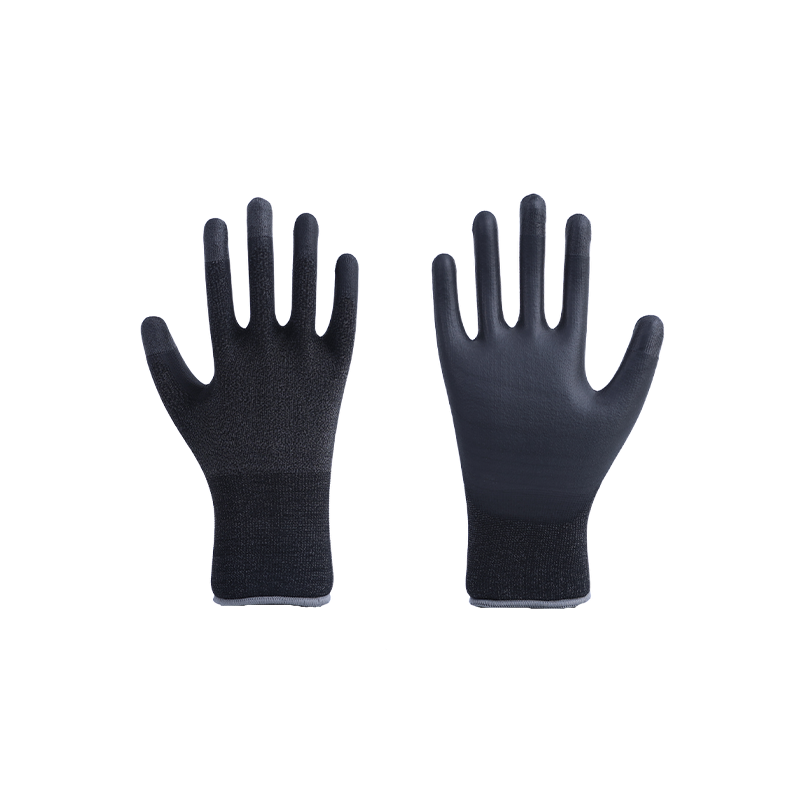


To tilbudsark lander på samme skrivebord for samme hanske: en 13-gauge kuttbestandig liner med en nitrilskumhåndflate. Den ene er $0,62 per par, den andre $0,94. Begge fabrikkene er i Jiangsu, begge trykker "ANSI A5" på linjen, og begge lover 30-dagers levering. Gapet er sjelden arbeidskraft. Det er linerfiberen, garntallet, beleggsvekten, antall fall, og om noen faktisk har testet den ferdige hansken på nivået som er skrevet på tilbudet.
Så arbeid i denne rekkefølgen: fiks spesifikasjonen, fiks bevisene, og kvalifiser deretter fabrikken mot begge. Kjøpere som snur den sekvensen, bruker de neste seks månedene på å forklare hvorfor masseproduksjon føles stivere, tynnere og mindre gripende enn prøven som vant bestillingen.
Trinn 1: Definer hansken før du kontakter en fabrikk
Et tilbud er kun sammenlignbart når produktet bak er definert. Fem variabler avgjør om to leverandører oppgir samme hanske: kuttnivå, fôr og måler, belegg, mansjettlengde og størrelsesområde. Endre en og fabrikken endrer garn, maskininnstillinger eller dyppemasse.
Kuttnivå setter gulvet
ANSI/ISEA 105 kuttnivåer går fra A1 til A9. De fleste industrielle innkjøp ligger mellom A2 og A6, og riktig nivå avhenger av hva hånden berører, ikke av navnet på bransjen. A5 er vanlig i innglassing, metallstempling og avfallssortering; A2 dekker lett montering og emballasje, der fingerferdighet betyr mer enn bladmotstand. Sammenlign den ferdige, belagte hansken som testet: en liner som når A4 garanterer ikke en belagt hanske ved A4.
| Kuttnivå | Typisk arbeid | Liner og måler bak |
|---|---|---|
| A2 | Lett montering, pakking, tørre deler | 13-gauge aramid eller HPPE-blanding |
| A3 | Generell håndtering, kaldt værarbeid | HPPE liner med varmt fôr |
| A4 | Plater, glass, vedlikehold | 13-gauge HPPE, PU eller nitrilpalme |
| A5 | Glassering, stempling, avfallssortering | 13 til 18-gauge HPPE, nitrilskum |
| A6 | Blader, skarpt ark, høy eksponering | HPPE og stålblanding med TPR bakside |
| A7 til A8 | Ekstrem kutteksponering, kort varighet | Tett HPPE eller stålgarn, lav gauge |
Måler, belegg og mansjettlengde
Måler er stingtettheten til den strikkede foringen. En 13-gauge liner er tykkere, mer slitesterk og billigere å strikke; en 18-gauge liner er finere og mer følsom, men koster mer per kilo garn. Belegg følger arbeidstilstanden: nitrilskum for oljete eller lett våte deler, PU for tørr presisjonshåndtering, lateks for vått grep og slitasje, vannbasert PU hvor det også kreves motstand mot kjemisk sprut. En 24 cm mansjett passer til generell håndtering; 35 cm dekker underarmen ved dyptgående eller dyppe oppgaver. Hvis kuttnivået fortsatt er uklart, vår guide på velge kuttbestandige og kuttsikre hansker forklarer hvordan testen kjøres og hvor hvert nivå normalt er spesifisert.
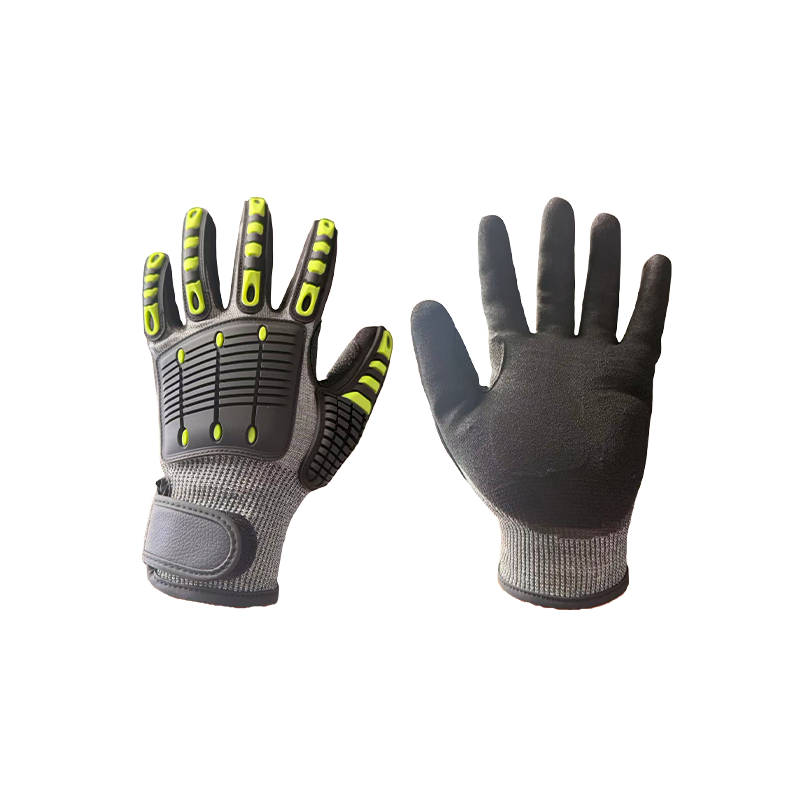
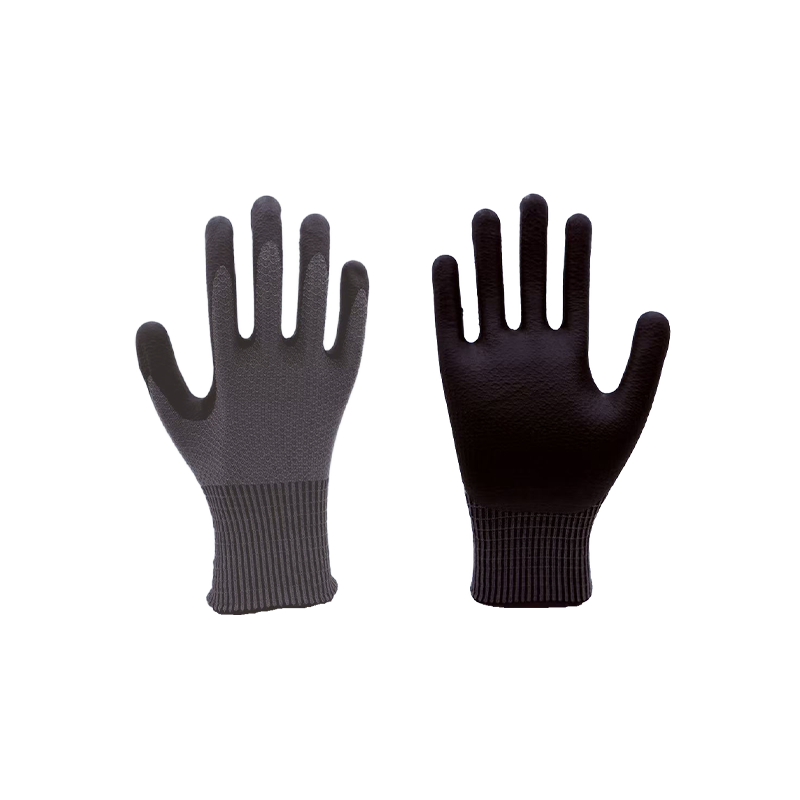 13-Gauge ANSI Cut A5 Grå kuttbestandige hansker En 13-gauge grå hanske i ANSI Cut A5-serien; siden gir en produktparameterseksjon og forespørselsalternativ for kjøpere som sammenligner kuttbeskyttelse. Se produkt →
Trinn 2: Døm fabrikken, ikke katalogen
Hanskeleverandører i Kina er ikke utskiftbare. Noen strikker sine egne liner og kjører sine egne dyppelinjer. Noen kjøper greige liner fra et strikkeverk og dypper dem bare. Andre er handelskontorer med leid utstillingslokale. Tre spørsmål skiller dem raskt: hvilke prosesser kjører under taket ditt, hvem tester den ferdige hansken, og hva skjer med en batch som mislykkes?
Vårt eget anlegg i Rugao, Jiangsu viser hvordan et vertikalt integrert oppsett ser ut. Selskapet ble grunnlagt i 2010 og har siden 2013 kombinert utvikling, produksjon, kvalitetskontroll, salg og ettersalgsservice i én operasjon. Området dekker omtrent 10 000 kvadratmeter, inkludert rundt 4 500 kvadratmeter produksjonsgulv. Utvalget går fra A2 til A8 kuttbeskyttelse gjennom nitril, lateks og PU dyppet hansker til funksjon, mekanisk, varme og kjemisk beskyttelse, pluss spesialarbeid. Det er hva one-stop håndbeskyttelse betyr i praksis: én spesifikasjon, ett kvalitetssystem, ett sett med fraktdokumenter. Rugao sitter også i Yangtze-elvens delta nær Shanghai, noe som gjør containerkonsolidering til Shanghai eller Ningbo enkel.
Dipping er hvor konsistens er vunnet eller tapt. Beleggets vekt, oppholdstid og herdetemperatur avgjør om en nitrilskumhåndflate forblir grepet etter ti vaskesykluser eller blir blank og glatt. En fabrikk som kontrollerer sine egne dyppeparametere kan holde disse innstillingene batch til batch, og kan bygge kombinasjoner som en bambusfiberforing med nitrilskumbelegg for fuktighetskontroll i varme verksteder.
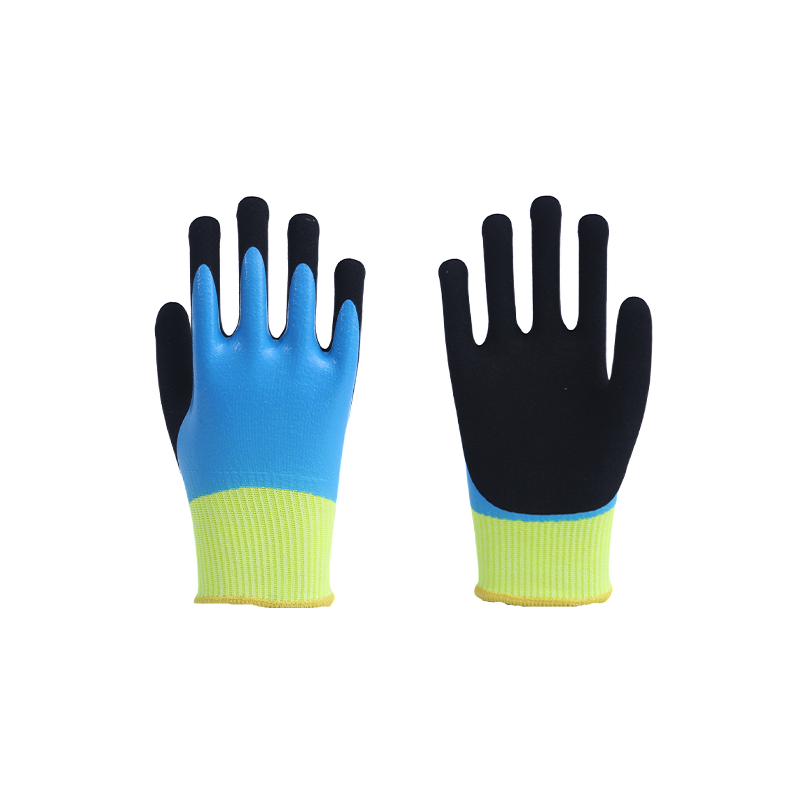
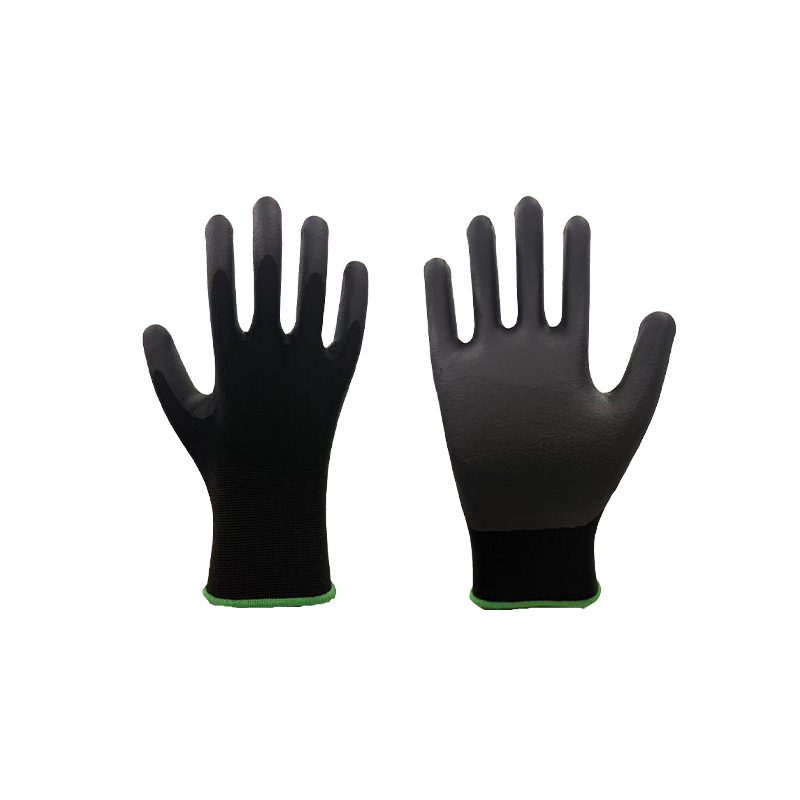 Bambusfiberimpregnert nitrilskumhansker Denne bambusfiber- og nitrilskumstilen er oppført under nitrildypningshansker, og inkluderer produktparametere og forespørselsseksjoner for å sjekke spesifikasjonsdetaljer. Se produkt →
Trinn 3: Match faren, og bekreft deretter rapporten
Kuttmotstand er bare én risiko. Kjemisk gjennomtrenging, varme, støt, slitasje og statisk utladning endrer hansken du bør kjøpe. En kjemikaliehanske av type A er for eksempel testet for gjennomtrengningsgjennombrudd mot minst seks kjemikalier; en "kjemisk resistent" påstand på en produktside er ikke det samme beviset.
Be om testrapporten i stedet for sertifikatet alene. Et sertifikat dekker vanligvis et styringssystem eller en modellfamilie; en rapport navngir laboratoriet, standardversjonen, hanskemodellen, batch og dato. Sjekk at modellen på rapporten stemmer overens med modellen på tilbudet, og at rapporten fortsatt beskriver dagens konstruksjon. Hvis en fabrikk omformulerer et belegg eller bytter foringsleverandør, kan den gamle rapporten ikke lenger gjelde for det du kjøper.
Trinn 4: Kjør en prøve som beviser noe
Et enkelt par i en plastpose beviser veldig lite. Bestill prøver i to eller tre størrelser, legg dem på hendene som vil bære dem for et helt skift, vask og tørk dem deretter fem til ti ganger før du bedømmer grep, beleggvedheft og krymping av foringen. Kuttytelse målt på en ny hanske kan falle etter vask, så test den vaskede prøven på nytt når påføringen er høyrisiko.
Før masseproduksjon, forsegle en gylden prøve med fabrikken, signere emballasjekunstverket og godta inspeksjonsstandarden; AQL 2.5 for større defekter er et vanlig utgangspunkt for hansker. Få deretter et tilfeldig par fra den ferdige batchen testet av et tredjepartslaboratorium. Den testen koster lite ved siden av en beholder med hansker ingen kan bruke.
Trinn 5: Les tilbudet, ikke bare enhetsprisen
En FOB-enhetspris er et sammendrag av valg. To fabrikker kan begge tilby $0,70 per par mens de bruker forskjellige garn, beleggvekter og testing. Tabellen nedenfor viser hvor pengene går og hvor en kjøper kan presse seg tilbake uten å berøre sikkerhetsytelsen.
| Kostnadsdriver | Hvorfor prisen beveger seg | Kjøpers innflytelse |
|---|---|---|
| Liner fiber | Aramid- og stålblandinger koster flere ganger mer enn polyester | Tilpass kuttnivået til oppgaven i stedet for å overspesifisere |
| Gauge | Finere garn koster mer per kilo, selv om det bruker mindre materiale | Velg kun 18-gauge der fingerferdighet er virkelig nødvendig |
| Belegg og dips | Skumnitril, doble dips og vannbasert PU tilfører blanding og maskintid | Hold ett belegg over et område der oppgaven tillater det |
| Testing | Kutt- og permeasjonstester legger til en fast kostnad per modell og batch | Del én rapport på tvers av størrelsene til en enkelt konstruksjon |
| Verktøy og merkevarebygging | Nye former, trykte logoer og butikkkort er engangskostnader | Kjøp lagerstørrelser først og tilpass på gjentatt ordre |
| Vilkår og logistikk | EXW, FOB og CIF endrer hvem som betaler frakt, forsikring og avgift | Sammenlign landingskostnad, ikke enhetsprisen alene |
MOQ følger samme logikk. Lagerkonstruksjoner starter ofte på noen få hundre par per størrelse, mens en egendefinert farge, trykt logo eller butikkoverskriftskort vanligvis presser minimumet i tusenvis, fordi linjen må rengjøres og tilbakestilles. Be om en pris fordelt på størrelse, bekreft hvor lenge tilbudet varer, og sammenlign landingskostnad i stedet for det første tallet på siden.
Feil som koster kjøpere penger
- Å kjøpe til enhetspris og oppdage hansken er 2 cm kortere eller 20 g lettere enn prøven.
- Godta "samme som prøve" i stedet for en skriftlig spesifikasjon med toleranser.
- Hoppet over fabrikkrevisjonen fordi en videosamtale så overbevisende ut.
- Overspesifisere kuttnivå og betale for fiber oppgaven aldri trengte.
- La emballasje, merking og kartongmerker være udefinerte til bestillingen er klar til å sendes.
- Avhengig av én leverandør og én forsendelsesdato uten buffer.
Ofte stilte spørsmål
Hva er en realistisk MOQ for dyppet hansker?
For lagerkonstruksjoner er flere hundre par per størrelse vanlig. Tilpassede farger, logoer eller detaljemballasje starter vanligvis i de lave tusenlappene, fordi oppsett for dypping og utskrift må endres.
Hvor lang tid tar produksjonen?
Gjentatte bestillinger av lagervarer sendes ofte tre til fire uker etter innskudd. Nye konstruksjoner og skreddersydd emballasje tar lengre tid på grunn av prøvetaking, testing og leveringstid for råvarer.
Kan jeg sette mitt eget merke på hanskene og emballasjen?
Vanligvis ja, ved en definert MOQ. Bekreft hvor merkevaren vises, for eksempel hansketrykk, hengemerke, polybag eller kartong, og godkjenn en prøve av hvert element først.
Hvordan bekrefter jeg en fabrikk jeg ikke kan besøke?
Be om en live-video-gjennomgang av strikke- og dyppeområdene, testrapporten med laboratorienavnet og en tredjepartsinspeksjonsrapport fra en tidligere forsendelse. Sammen filtrerer de ut de fleste handelskontorer.
Det er ikke vanskelig å skaffe PPE-hansker fra en fabrikk i Kina. Å hente dem uten en skriftlig spesifikasjon, en bekreftet testrapport og en forseglet gylden prøve er. Fiks de tre og prissamtalen blir kort, saklig og langt billigere over et år med gjentatte bestillinger. Hvis du ønsker å kontrollere en spesifikk konstruksjon opp mot din egen farevurdering, send oss din hanskespesifikasjon og vi vil fortelle deg hva som holder og ikke vil holde i produksjonen.