

En kjøper åpner en kartong med ANSI A5-hansker og kjører en fem-minutters sjekk. Tre par passerer; den fjerde viser rundt 1700 gram skjærekraft. Dataarket sa A5 - omtrent 2200 g og oppover. Så er hansken feil, eller er testen?
Hos en produsent som driver egen forskning og utvikling og eget laboratorium, er svaret vanligvis ingen av delene. Kuttmotstand er et område, ikke et fast tall, og den eneste pålitelige måten å holde et produksjonsparti innenfor dette området er å kontrollere garnet, strikket, belegget og dyppelinjen, og deretter verifisere den ferdige hansken med kalibrerte tester på hvert parti – ikke én gang, på prøvetakingsstadiet.
Den forskjellen er det som skiller to leverandører som begge trykker "A5" på en boks. En testet en prototype for to år siden. Den andre vet hvorfor tallet flytter seg, hvor langt det kan bevege seg før mye blir avvist, og hva som skal justeres på linjen når det gjør det. Her er hvordan testingen faktisk fungerer, hvor toleransene lever, og hva du bør spørre om før du godkjenner en spesifikasjon.
Hva kutt- og slitasjevurderinger faktisk måler
To cut-test-metoder dominerer, og de er ikke utskiftbare. ANSI/ISEA 105, den amerikanske standarden, bruker ASTM F2992 med et TDM-100 rett blad og rapporterer kraften som trengs for å kutte gjennom prøven i gram, sortert i nivåene A1 til A9. EN 388:2016, den europeiske standarden, beholder den eldre coupe-testen for materialer med lavere ytelse, men bytter til ISO 13997 rettbladstest for høyytelsesgarn, rapporterer nivåene A til F, fra 2 N til 30 N og over.
Fordi bladgeometri og belastningsapplikasjon er forskjellige, kan de to skalaene ikke konverteres med en formel. A5 ligger i omtrent samme nabolag som EN nivå E på mange aramid- og HPPE-konstruksjoner, men kartleggingen skifter med garnblandingen, foringsvekten og belegget. Behandle enhver konverteringstabell som et anslag, aldri som et krav.
Inne i laboratoriet er det tre variabler som driver mesteparten av spredningen:
- Garn og måler. En 13-gauge aramidliner og en 18-gauge HPPE-liner kan begge nå A5 mens de oppfører seg helt annerledes i hånden. Finere gauge kjøper vanligvis fingerferdighet; tyngre liners kjøpe holdbarhet.
- Belegg. Nitril, lateks og PU endrer grep, slitetid og våt ytelse, så kutttesten må gjentas på den belagte hansken, ikke bare på den nakne liner.
- Forberedelse av prøve. En flat kupong kuttet fra håndflaten er ikke det samme objektet som en tredimensjonal hanske. Tommelens skritt og fingertuppene, hvor strikket er strukket og tynnere, er vanligvis de svakeste punktene – og stedene som mest sannsynlig blir kuttet i ekte arbeid.
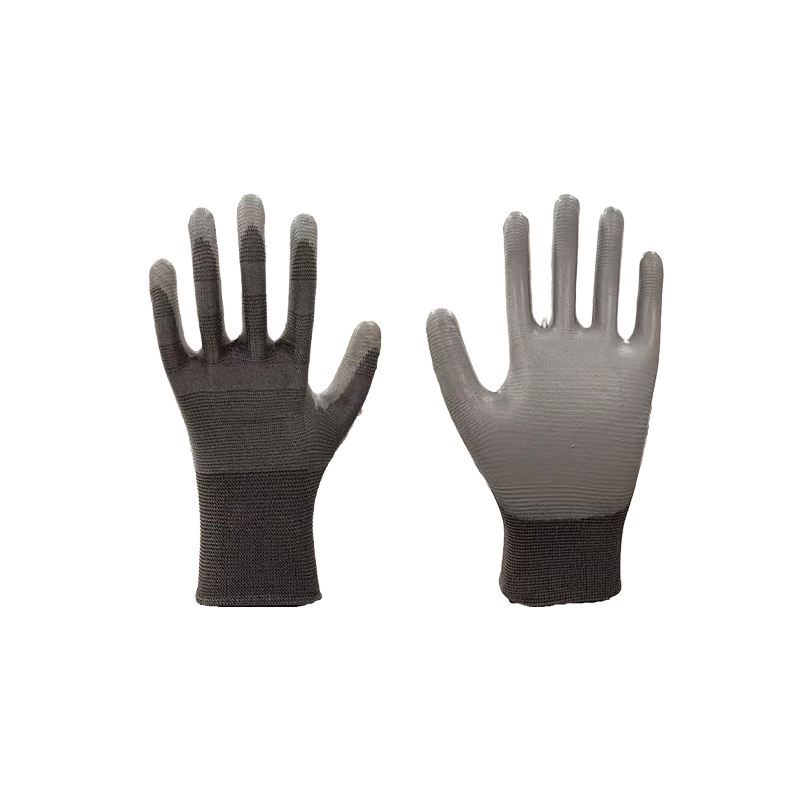
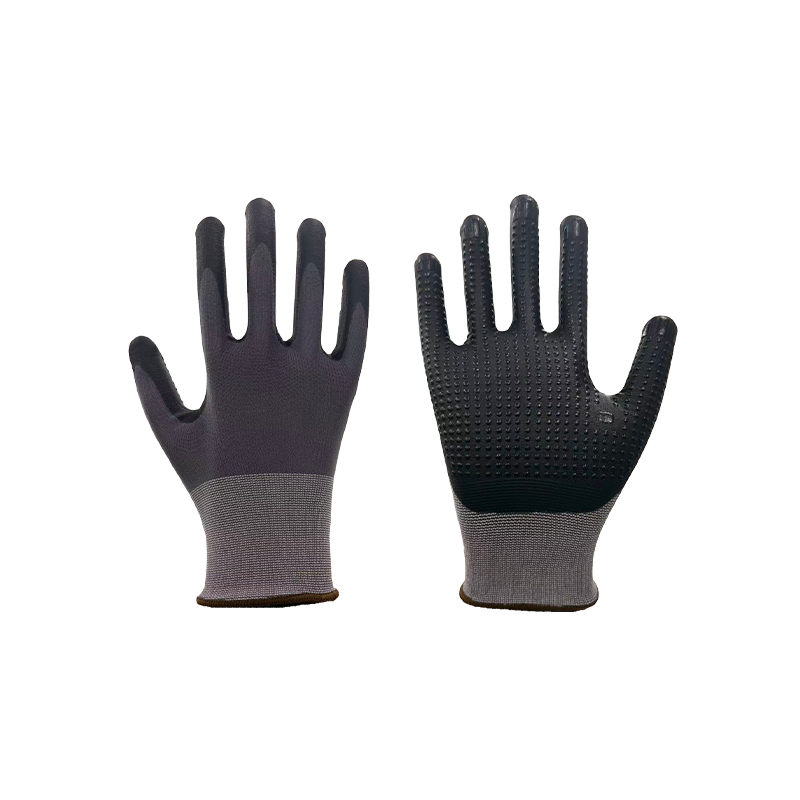
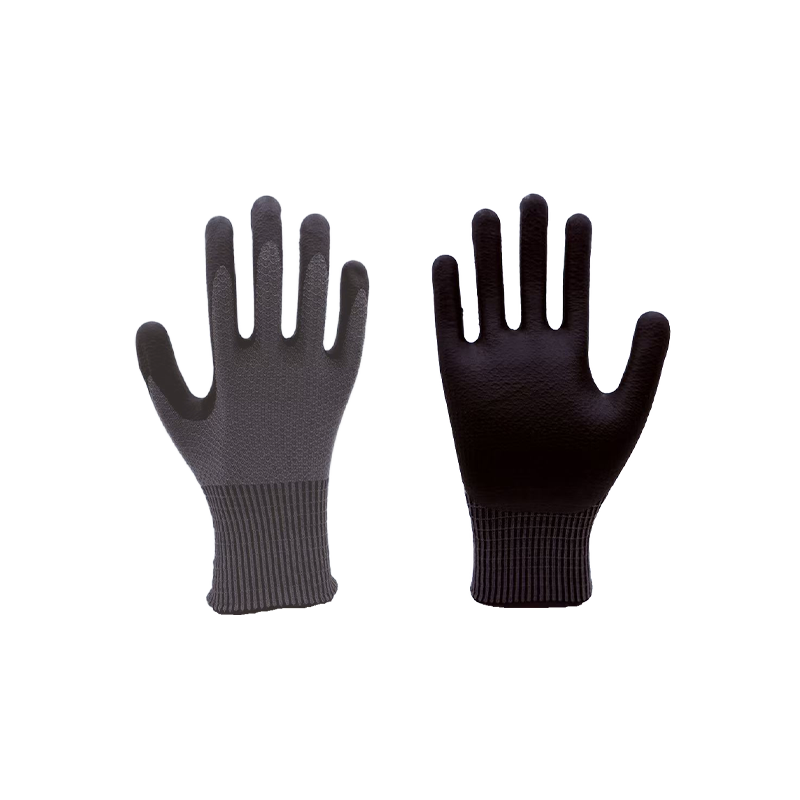
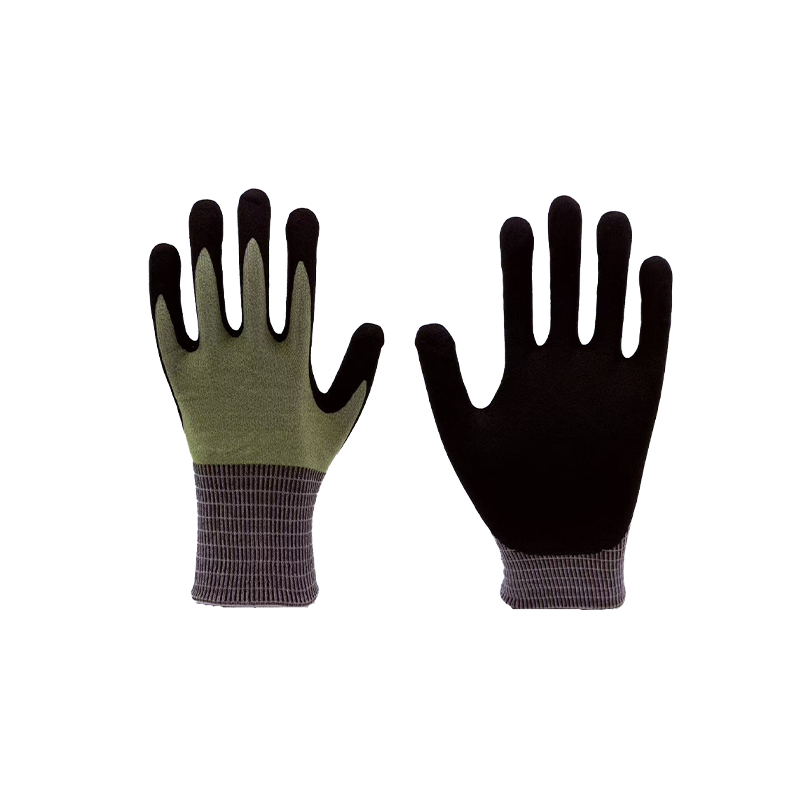 18-Gauge Grå A5 kuttbestandige hansker Se gjennom denne 18-gauge grå A5 kuttbestandige hansken når du sammenligner alternativer for mekanisk beskyttelse; synlige detaljer dekker kun produktidentitet og forespørsel, ikke fullstendige spesifikasjoner. Se produkt →
Slitasje, rifter og punktering lever i samme EN 388-rapport. Slitasje telles i sykluser til gjennombrudd på et Taber-hjul (nivåer 1 til 4, fra 100 til 8000 sykluser), rift måles i newton og punktering i newton ved hjelp av en standardisert sonde. På egen hånd ser de mindre ut; sammen bestemmer de om en hanske overlever ett skift eller en uke.
Fra laboratorieresultat til produksjonsspesifikasjon: Hvor toleransene lever
En forbigående prototype er begynnelsen på arbeidet, ikke slutten. R&Ds virkelige produksjon er en skriftlig spesifikasjon en produksjonslinje kan inneholde: fiberblanding og garnantall, nålemåler, stingtetthet, foringsvekt i gram per kvadratmeter, dyppedybde, beleggopptak per par, herdetemperatur og tid, og et område for håndflatetykkelse.
Så kommer delen kjøpere sjelden ser - listen over ting som kan flytte nummeret etter at spesifikasjonen er signert:
- Variasjon av garn. To leverandører kan begge sende "HPPE" med ulik fasthet. Innkommende inspeksjon med tilbakeholdte garnprøver fanger opp dette før det når nålene.
- Nåleslitasje og stingtetthet. En litt løs strikk reduserer antall fiberender per arealenhet og gir et målbart fall i ytelse.
- Dyppdybde og beleggvekt. En dypere nitrildipp forbedrer slitestyrken og grepet, men legger til vekt, reduserer fingerferdigheten og endrer hvordan hansken oppfører seg når den er våt.
- Herding og fuktighet. Underherdet belegg forblir klebrig; overtørkede foringer blir sprø. Lagringsfuktighet alene kan flytte et kuttresultat merkbart.
- Hanskegeometri. Lengde, håndflatebredde og tommelvinkel er dimensjonelle toleranser, og de bestemmer passformen - som avgjør hvor lenge noen faktisk bruker hansken, en sikkerhetsvariabel ingen benktest fanger opp.
Dette er grunnen til at disiplinerte fabrikker tester på tre punkter: innkommende garn, førstegangsprøver fra linjen og ferdige partier før forsendelse. Midtpunktet er der de fleste problemer fanges billig; det siste punktet er hvor de slutter å være kundens problem.
Kjemikalie-, varme- og støttesting: The Slower Half of a Glove Lab
Kuttbeskyttelse får oppmerksomhet, men kjemisk og termisk testing tar lengre tid, koster mer og produserer påstandene som oftest feilleses.
Kjemikaliebestandighet under EN ISO 374-1 handler om permeasjon, ikke sprut. En fargeprøve monteres i en celle, utfordringskjemikaliet påføres på den ene siden, og laboratoriet måler hvor lang tid før det blir detekterbart på den andre. Type A krever at ytelsen mot minst seks kjemikalier med en gjennombruddstid på 30 minutter eller mer; Type B trenger tre; Type C, en. En egen nedbrytningstest kontrollerer om materialet endres fysisk etter kontakt.
To praktiske advarsler gjelder. Gjennomtrengning måles ved en kontrollert temperatur, vanligvis rundt 22 til 23 grader Celsius, og gjennombruddstidene faller når temperaturen stiger. Og en løsningsmiddelblanding er ikke det samme som dens individuelle komponenter, så en type A-vurdering mot seks navngitte kjemikalier dekker ikke automatisk blandingen prosessen din bruker.
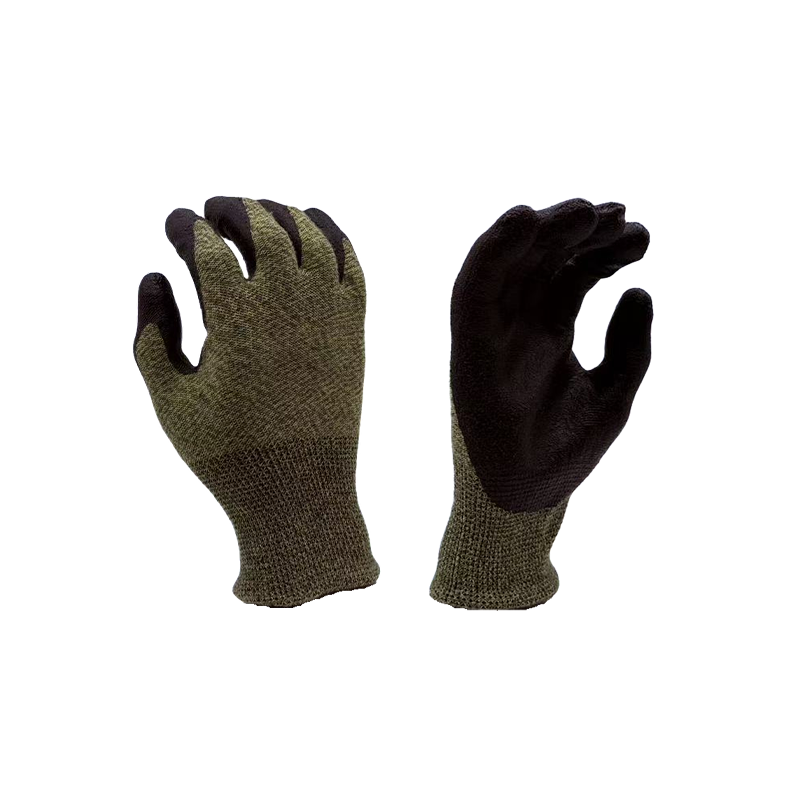 Type A utvalg av kjemiske beskyttelseshansker Utforsk Type A kjemikaliebeskyttelseshansker, inkludert 13-gauge aramid neopren og vannbaserte PU-konstruksjoner, for kjemisk produksjon, petrokjemi og laboratorieoppgaver. Se produkt →
Varmetester under EN 407 rapporterer opptil seks separate egenskaper, inkludert etterflammetid, kontaktvarme ved 100, 250, 350 og 500 grader Celsius, konvektiv varme, strålevarme og smeltet metallsprut. En enkelt hanske er sjelden sterk på alle seks. Slagtesting under ANSI/ISEA 138 sorterer ryggbeskyttelse i tre nivåer basert på maksimal overført kraft målt ved knokene og fingrene, noe som betyr at putens geometri betyr like mye som putens tykkelse.
 Flammehemmende og kuttbestandige varmebeskyttelseshansker Se gjennom denne flammehemmende og kuttbestandige hansken innen varmebeskyttelsesalternativer; detaljerte EN 407 og kuttmotstandsspesifikasjoner er ikke vist. Se produkt →
Hansketester, standarder og hva som beveger tallet
Når du sammenligner to dataark, sammenligner du metoden og resultatet. Tabellen nedenfor viser testene som oftest vises på et håndbeskyttelsesdatablad og variablene som stille endrer utfallet.
| Test | Referansestandard | Hva er rapportert | Det som vanligvis beveger resultatet |
|---|---|---|---|
| Kuttmotstand | ASTM F2992 (TDM-100) og ISO 13997 | Kraft i gram (A1 til A9) eller i newton (A til F) | Bladslitasje, prøvespenning, garnparti, fuktighet i prøven |
| Slitasje, rift, punktering | EN 388:2016 | Sykluser til gjennombrudd, rivekraft, punkteringskraft | Beleggtykkelse, hjulkorn, kupongforberedelse |
| Kjemisk permeasjon | EN ISO 374-1 | Gjennombruddstid per kjemikalie, Type A, B eller C | Temperatur, blandinger, prøvetykkelse og plassering |
| Varme og flamme | EN 407 | Etterflammetid, kontaktvarme i grader Celsius, sprutmotstand | Stoffvekt, fuktighet, vaskesykluser |
| Virkning | ANSI/ISEA 138 | Maksimal overført kraft, nivå 1 til 3 | Putegeometri, hvilken knoke er truffet, temperatur |
| Visuell og dimensjonell QC | ISO 2859-1 prøvetaking | Defektrate, lengde, håndflatetykkelse | Prøvetakingsplan, målemåler, hvem som måler |
Hva du bør spørre før du godkjenner en hanskespesifikasjon
En kort liste med spørsmål vil fortelle deg i én e-post om en leverandørs FoU er ekte:
- Ble det rapporterte nivået målt på den ferdige, belagte hansken eller på den nakne liner?
- Internt eller tredjeparts laboratorium, og hvilket? Intern testing muliggjør rask iterasjon; en akkreditert utenforstående bekrefter det uavhengig. Sterke produsenter bruker begge deler.
- Hvor mange prøver, fra hvor mange produksjonspartier, og testet på hvilken dato?
- Kan du se kalibreringsposter - bladtelling på kutttesteren, dato for kalibrering av lastecelle, kondisjonering av prøver før testing?
- Oppbevares prøvene etter lotnummer, og hvor lenge?
- Hvilke re-tester utløses av en endring: ny garnleverandør, ny nålemåler, ny dyppelinje, ny herdeprofil?
- Hvilket akseptnivå brukes på visuelle og dimensjonale defekter, og hvem signerer rapporten før forsendelse?
Hvis du fortsatt definerer selve spesifikasjonen, er denne veiledningen på velge kuttbestandige hansker går gjennom matchende nivåer til oppgaver mer detaljert.
FAQ
Kan en hanske bære både et ANSI-skjærenivå og et EN-skjærenivå?
Ja, og mange høyytelsesforinger gjør det - men de er separate resultater fra separate metoder. Spør hvilken standard hvert nummer tilhører før du sammenligner det med et annet produkt.
Er et høyere kuttnivå alltid bedre?
Nei. Høyere nivåer betyr vanligvis tyngre liner, tykkere belegg og mindre fingerferdighet, og fingerferdighet avgjør om hansken i det hele tatt skal brukes. Kuttmotstand sier heller ingenting om punktering, kjemisk permeasjon eller varme.
Hvor ofte bør et produksjonsparti testes på nytt?
For kjemiske og varmepåstander er per parti den sikre grunnlinjen. For kutt, per parti eller per definert batch er vanlig, pluss en ny test når garn, måler, belegg eller herdeinnstillinger endres.
Hvorfor føles to hansker med samme A5-etikett så forskjellige?
Fordi etiketten beskriver én målt egenskap. Linervekt, mål, beleggmateriale, dykdybde og dimensjoner varierer uavhengig - og det er det operatørene føler etter fire timers slitasje.
Hvor testing passer på fabrikkgulvet
Et laboratorium hjelper bare hvis det sitter ved siden av produksjonslinjen. Produsenten bak denne siden har produsert håndbeskyttelse i Rugao, Jiangsu siden 2010 og har fungert som en integrert forsknings-, produksjons-, kvalitetsinspeksjons- og ettersalgsorganisasjon siden 2013, på en 10 000 kvadratmeter stor tomt som inkluderer 4 500 kvadratmeter produksjonsareal og et internt laboratorium. Utvalget går fra ANSI A2 til A8 kuttbeskyttelse gjennom dyppet, mekaniske, termiske og kjemiske hansker, pluss ermer og armbeskyttelse, slik at en spesifikasjon kan oppfylles fra én kilde i stedet for å settes sammen fra flere.
Nettstedet ligger i Yangtze-elvens delta nær Shanghai, som holder prøveforsendelser og tredjepartsverifiseringssykluser korte. Hvis du vil se hvordan et spesifikt kuttnivå, belegg eller kjemisk påstand kan oppfylles, be om et tilbud med søknadsdetaljene dine og standardene du trenger for å tilfredsstille.