

Velg et nyklippet stålemne fra en stabel, og problemet dukker opp innen to sekunder. En grad på underkanten fanger opp hansken, håndflaten glir på en oljefilm, og hånden vrir seg. Denne kombinasjonen av en skarp kant, svakt grep og en løs passform er det som sender produsentene til førstehjelpsrommet, ikke den skarpe kanten alene.
Det korte svaret først: For det meste av metallproduksjon, standardiser på ANSI A4 til A6 kuttbeskyttelse med nitril- eller PU-håndflatebelegg, en tett passform og en mansjett som dekker håndleddet. A2 og A3 er nok til inspeksjonsbenker og lett montering. A7 og A8 hører hjemme på skraphåndtering og tungt skjærearbeid, der hender møter rå kanter hele skiftet. Å kjøpe et enkelt nivå for hele anlegget er den vanligste og dyreste feilen i håndbeskyttelse.
Hvor kutt faktisk skjer i metallproduksjon
Hanskespesifikasjoner er vanligvis skrevet fra en katalog. De holder seg bedre når de er skrevet fra gulvet. I platearbeid samler skadene seg rundt tre øyeblikk: å trekke et emne av en stabel, fange en del som sklir og nå inn i en skrapbeholder. Hver av dem krever en annen balanse mellom kuttnivå, grep og dekning.
| Oppgave | Primær fare | Startende kuttnivå | Vanligvis oversett |
|---|---|---|---|
| Håndtering av ark og emner | Gravede kanter, skarpe spoleender | A4 til A5 | Grep på oljeaktig laken, håndleddsdekning |
| Avgrading og sliping | Slipende kontakt, varme finstoffer | A3 til A5 | Slitestyrke, varmebestandighet |
| Pressbrems og skjærarbeid | Plutselig kantkontakt, klyping | A5 til A6 | Slagbeskyttelse på baksiden |
| Avskjær og skrapkasser | Skrappe, uforutsigbare kanter | A6 til A8 | Punkteringsmotstand, underarmsdekning |
| Inspeksjon og lysmontering | Mindre kantkontakt | A2 til A3 | Behendighet, passform, berøringsfølsomhet |
To av disse radene driver mesteparten av kostnadene. Å gå opp et nivå på inspeksjonsbenken kjøper ingenting og koster fingerferdighet. Å holde seg ett nivå for lavt på skrothåndtering er der erstatningskravene kommer fra.
Lese ANSI Cut Levels uten å overkjøpe
ANSI/ISEA 105 vurderer kuttmotstand fra A1 til A9 ved hjelp av ISO 13997-testen, der et avrundet blad beveger seg over prøven under økende belastning til den skjærer gjennom. Resultatet er registrert i gram-kraft: A4 er omtrent 1500 g, A5 omtrent 2200 g, A6 omtrent 3000 g, A7 rundt 4000 g og A8 nær 5000 g. EN 388:2016 uttrykker det samme ISO 13997-resultatet annerledes ved å bruke bokstavene A til F, så et EN 388 nivå D ligger nær ANSI A5.
Det som betyr noe på et fabrikasjonsgulv er testmetoden, ikke bare antallet. Rangeringer bygget på den eldre coupe-testen kan se imponerende ut på hardt, gravet stål og deretter mislykkes i bruk, fordi coupe-bladet matt når det reiser. Et blad som matt belønner mykere liner. TDM-metoden holder banebrytende konsistent, og det er grunnen til at sikkerhetsledere i metallarbeid bør be om ISO 13997-tallet på spesifikasjonsarket i stedet for å godta et overskriftsnivå.
- A2 til A3: inspeksjon, pakking (25 %)
- A4: generell arkhåndtering (30 %)
- A5 til A6: klipping, pressearbeid (30 %)
- A7 og over: skraphåndtering (15 %)
Illustrerende oppdeling av kuttnivåer på tvers av en blandet fabrikasjonsbutikk, basert på typiske oppgavegrupper.
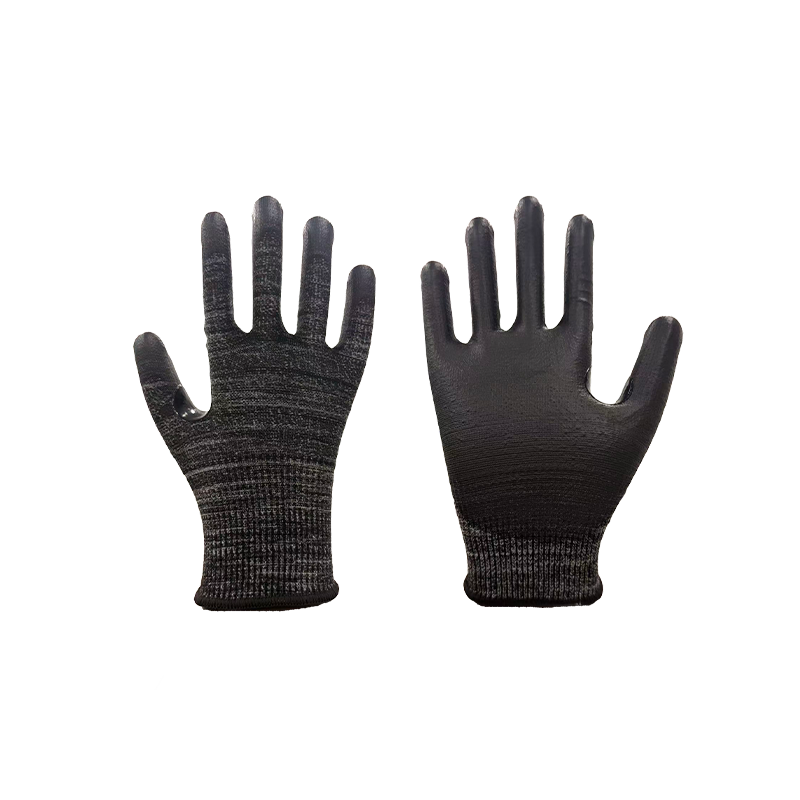
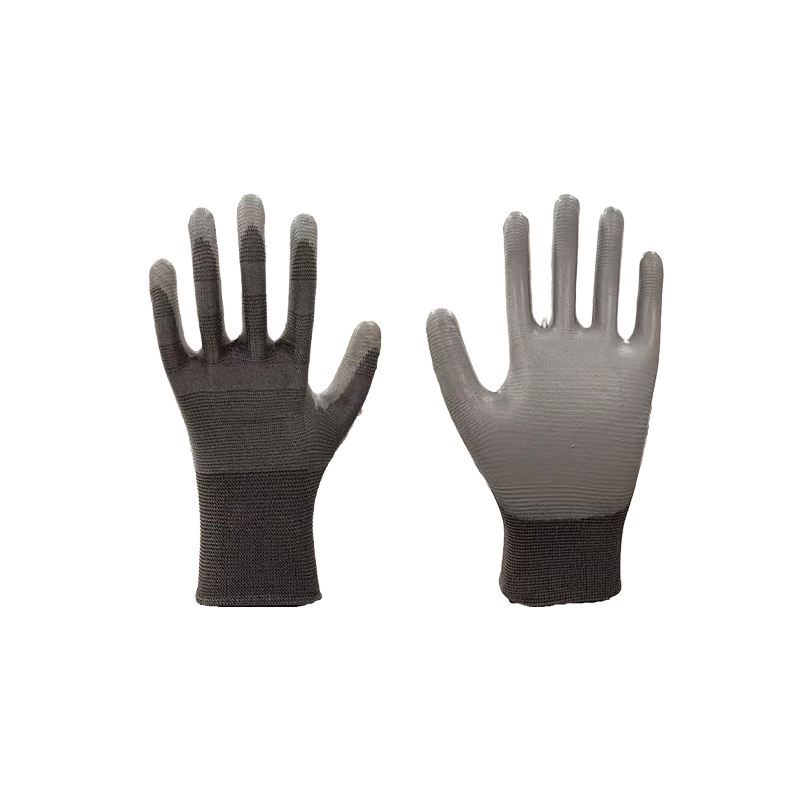
En 13-gauge HPPE-foring vurdert til ANSI A5 er arbeidshesten for de fleste fabrikasjonsgulv: nok kuttmotstand for skjære kanter og avgrading, tynn nok til at operatører lar den stå på i stedet for å trekke den av mellom jobbene.
 13-Gauge ANSI A5 Grå kuttbestandige vernehansker En 13-gauge HPPE liner vurdert ANSI A5 for fabrikasjonsoppgaver; den tynne konstruksjonen kan passe til klippede kanter og avgrading der arbeidere har hansker på. Se produkt →
Fibrene bak kuttet vurdering
Nummeret på esken kommer fra liner-garnet og måten det strikkes på. Fire konstruksjoner dekker nesten alt som brukes i metallarbeid, og hver har en avveining som vises på gulvet i stedet for på spesifikasjonsarket.
Typiske ANSI-skjæringsområder oppnådd med vanlige foringskonstruksjoner; faktisk ytelse avhenger av tykkelse, blandingsforhold og strikketetthet.
Høyytelses polyetylen blandet med glassfiber er den vanligste veien til A4 til A6. Den er lett, fleksibel og holder vurderingen når den er tørr. Para-aramid gir varme- og flammemotstand, som passer sveisestøtte og håndtering av varme deler, men den gir mindre kuttmotstand per vektenhet, så den blandes vanligvis i stedet for å brukes alene. Ståltrådkjerner presser karakterer inn i A7 og A8 og fortsetter å fungere når foringen er våt eller oljete, på bekostning av vekt, stivhet og en langsommere påføringsrutine.
Måleren endrer også resultatet. En 18-gauge liner er tynnere, kjøligere og mer fingernem enn en 13-gauge liner, men det finere garnet legger mindre kuttbestandig fiber inn i hver kvadratcentimeter, så den samme blandingen vurderer ofte ett nivå lavere ved 18 gauge. Hvis en spesifikasjon beveger seg fra 13 til 18 gauge for komfort, bør kuttnivået kontrolleres på nytt i stedet for å antas.
Belegg, grep og slitasje
Kuttmotstand holder kanten ute av huden. Grep avgjør om hansken holder delen eller roterer på den. Håndflatebelegg gjør den jobben, og de bærer også mesteparten av slitasjen.
| Belegg | Ta tak i oljete deler | Slitasjemotstand | Fleksibilitet | Hvor det passer |
|---|---|---|---|---|
| PU | Greit til godt | Bra | Utmerket | Tørke til lett oljede deler, fin håndtering |
| Nitril | Veldig bra | Veldig bra | Bra | Oljeaktig ark, generell fabrikasjon |
| Lateks | Grei på olje, god når den er våt | Bra | Veldig bra | Tørre deler og blandede våte oppgaver |
| Ubelagt strikk | Dårlig | Lavt | Best | Inspeksjonsbenker, lavoljearbeid |
Slitasje er gradert separat fra kuttmotstand, på en skala fra 1 til 6, slik at en hanske kan bære et sterkt kuttnivå og fortsatt slites gjennom håndflaten i løpet av en uke med avgrading. Når sliping, avgrading eller håndtering av grovt støpegods er en del av jobben, sjekk slitegraden ved siden av kuttgraden i stedet for å anta at de to beveger seg sammen.
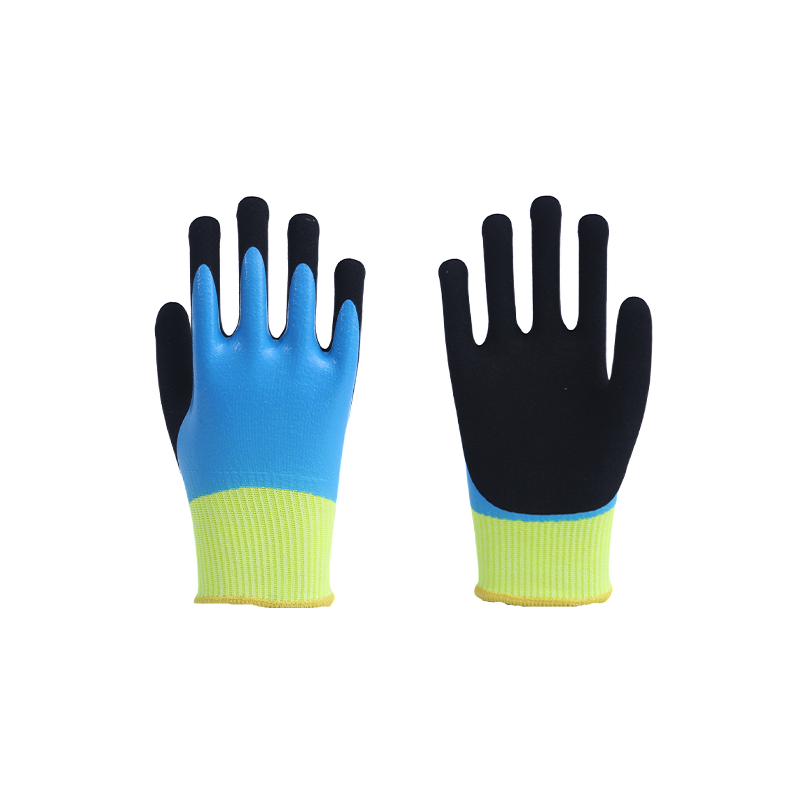
Der slipende kontakt og skarpe kanter kommer sammen, gir en helt nedsenket håndflate og en forsterket base liv til hansken uten å endre foringen.
 Helt nedsenket slipende kuttbestandige arbeidshansker For slipende kontakt langs skarpe kanter, er den fullstendig nedsenkede håndflaten og den forsterkede basen presentert for å forlenge hanskens levetid før bulkbestillinger. Se produkt →
Dyppematerialer kan ikke byttes ut på tvers av en produktserie, og valget av nitril, lateks eller PU påvirker våtgrep, mykhet og kostnad på forskjellige måter. En nærmere titt på hvordan hver dip presterer er verdt lesetiden før en bulkordre signeres.
Sammenlign nitril-, lateks- og PU-dyppealternativer før du forplikter deg til en bulkbestilling .
Slag- og klemfare rundt kantpresser og sakser
Kuttmotstand sier ingenting om slag. En del kan sparke tilbake av en kantpress, et avslag kan lande på knokene, og en ram kan lukkes på fingrene. Håndryggbeskyttelse er svaret, og det graderes separat. ANSI/ISEA 138 rangerer slaghansker fra nivå 1 til nivå 3 etter toppkraften som overføres gjennom knokeområdet, med nivå 3 den mest beskyttende ved omtrent under 4 kN, mot under 9 kN for nivå 1.
Å kombinere en kuttbestandig liner med støpt TPR på baksiden av hånden dekker begge risikoene i en hanske, noe som betyr noe på kantpress- og skjærstasjoner der operatører ikke vil bytte hansker mellom oppgavene.
 A6 kuttbestandige TPR støtdempende vernehansker Kombinerer en A6 kuttbestandig foring med støpt TPR-håndbeskyttelse, egnet for støtrisikostasjoner der operatører holder ett par på. Se produkt →
Slagpolstring reduserer fleksibiliteten og tilfører varme, så den hører hjemme på stasjonene der støt er en reell fare i stedet for på hvert par i anlegget.
Passform, størrelse og mansjettlengde avgjør om vurderingen blir brukt
En hanske med riktig kuttnivå og feil passform beskytter ingen, fordi den løsner.
- Løse hansker setter seg fast i grader og blir trukket av hånden; trange hansker forårsaker tretthet og blir kuttet ned ved håndleddet ved slutten av et skift.
- Et strikket håndledd holder fingerferdigheten for benkarbeid. En lengre mansjett, rundt 35 cm, passer til dyp olje- eller kjemikaliekontakt og beskytter underarmen.
- Mansjettkanten er et vanlig fangstpunkt. En grad som fester seg i falden roterer hele hansken og avslører håndflaten.
- Beleggslitasje er det første tegn på utskifting. Når håndflatebelegget er slitt gjennom, synker kutteytelsen raskt etter hvert som foringen pillene.
- Varmeutvikling er viktig om sommeren. Rotering av to par per operatør per skift holder liners tørre og hansker i bruk.
- Hvis arbeidere tar av en hanske for å plukke opp en liten feste, er passformen eller fingerferdigheten feil, ikke arbeideren.
En innkjøpssjekkliste for sikkerhetsledere
- Kartlegg hver oppgave til dens virkelige fare: kanttype, olje, varme, støt, kjemisk kontakt.
- Angi et kuttnivå per oppgavegruppe i stedet for ett nivå for hele anlegget.
- Be om ISO 13997- eller TDM-resultatet i gram-kraft eller newton, ikke bare bokstaven eller tallet.
- Sjekk slitasje- og grepsverdier ved siden av kuttvurderingen.
- Bestill to størrelser per mannskap og kjør en to ukers gulvprøve før bulkkjøpet.
- Bekreft mansjettlengde og belegg for oljeholdige, våte eller kjemiske eksponerte stasjoner.
- Sammenlign utskiftingsfrekvens og ledetid, ikke bare enhetspris per dusin.
- Spør om tilpassede størrelser, merkevarebygging og pakking hvis du planlegger å standardisere på tvers av nettsteder.
De fleste spesifikasjonsproblemer er billigere å fikse før de første containerskipene enn etter. Hvis oppgavelisten din inneholder en blanding av skarpe kanter, oljeaktig ark og slagstasjoner, er det verdt å teste spesifikasjonen mot ekte prøver først. Send oppgavelisten din og be om et tilbud slik at kuttnivåer, belegg og mansjettlengder kan tilpasses stasjonene du faktisk kjører.
Ofte stilte spørsmål
Er A5-hansker nok til kantpressearbeid?
Vanligvis for kuttrisikoen, men ikke alltid for støtrisikoen. En kantpressestasjon trenger ofte et kuttnivå på A5 eller A6 kombinert med ANSI/ISEA 138 støtbeskyttelse på håndbaken.
Stopper kuttbestandige hansker også punkteringer?
Nei, punkteringsmotstanden testes separat. En foring som motstår et glidende blad, kan fortsatt slippe et tynt, tagget avskjæring gjennom. For skrapbeholdere, sjekk punkteringsytelsen samt kuttnivået.
Kan én hansketype dekke en hel fabrikasjonsbutikk?
Det kan spesifiseres slik, men kostnaden er behendighet på lette oppgaver og beskyttelse på tunge. To eller tre nivåer som dekker inspeksjon, generell håndtering og skrotarbeid vil vanligvis være billigere totalt sett.
Hvor ofte bør kuttbestandige hansker skiftes?
Når håndflatebelegget slites igjennom, når foringen piller eller kniper, eller etter kontakt med kjemikalier som bryter ned fibrene. Kuttytelsen synker med slitasje, så en slitt A5 er ikke en A5.
Å matche et kuttnivå til hver stasjon, sjekke grep og slitasje ved siden av den, og bekrefte passformen på et ekte skift dekker nesten alle feilmoduser i metallproduksjon. Start med faren, og velg deretter hansken, i stedet for omvendt.