

Når et parti kuttbestandige hansker svikter på en kundes produksjonslinje, er kostnaden sjelden begrenset til avvist varelager. Tapt produksjonstid, hull i sikkerhetssamsvar og byrden med resourcing øker raskt. Fra vårt arbeid som en vernehanskeprodusent som driver vår egen fabrikk i Rugao, Jiangsu, er hovedårsaken til de fleste leveringsfeil ikke en mangelfull hanskedesign, men en manglende kobling mellom en sertifisert prøve og en volumforsendelse. En disiplinert kuttbestandige hansker fabrikkrevisjon og et fungerende kvalitetskontrollsystem eksisterer for å lukke dette gapet. Konklusjonen er enkel: kontroller fabrikken for konsistens, ikke for ett imponerende utvalg.
Hvorfor en fabrikkrevisjon betyr mer enn en laboratorietest
Standarder som ANSI/ISEA 105 og EN 388 beskriver hva en hanske kan gjøre under laboratorieforhold. De garanterer ikke at de neste tusen parene vil oppføre seg på samme måte. En fabrikkrevisjon svarer på et annet spørsmål: kan denne produsenten gjenta den sertifiserte ytelsen ved volum?
En strukturert revisjon gjennomgår dokumenterte prosedyrer, maskinkalibreringsposter og definerte inspeksjonspunkter. Den avslører også hvordan fabrikken reagerer når noe går utenfor spesifikasjonene. Et anlegg som veier hansker under strikking, fanger for eksempel opp garnspenningsdrift før det påvirker ferdige produkter. Et anlegg som først tester på slutten oppdager problemer etter at materiale og arbeid allerede er brukt.
I en godt administrert fabrikk fanges kvalitetsproblemer opp tidlig. Diagrammet nedenfor viser en typisk fordeling av hvor defekter som til slutt påvirker den ferdige hansken først oppdages over produksjonsflyten.
Andel kuttbestandige hanskedefekter som først ble oppdaget ved hvert inspeksjonstrinn (illustrerende mønster).
Nøkkelområder å dekke i en fabrikkrevisjon av kuttbestandige hansker
En effektiv revisjon sporer verdikjeden fra fiber til pakket kartong. Kjøpere bør strukturere besøket rundt fire kjerneområder: innkommende materiale, strikking, dypping eller belegg og sluttinspeksjon. Hvert område har sine egne akseptkriterier og sine egne feilmoduser.
| Revisjonsområde | Verifikasjonspunkter | Produksjonspåvirkning |
|---|---|---|
| Innkommende material | Fibertype og denier, batchposter for beleggblandinger, leverandørsertifikater | Garnbytte endrer kutteytelsen selv når etiketten forblir den samme |
| Strikking process | Maskinmåler, stingtetthet, prøvetakingsintervaller for hanskevekt | Mindre spenningsavdrift påvirker den sømløse hanskens integritet og sluttresultatet |
| Dypping eller belegg | Oppslemmingens viskositet, oppholdstid, ovnstemperaturprofil, herdevarighet | Belegg thickness and adhesion drive grip, abrasion, and measured cut performance |
| Finale inspection | Prøvetaking av kuttmotstand, dimensjonskontroll, visuell inspeksjon og merking | Bekrefter batchatferd før pakking og forsendelse |
Tilsynsrapporten skal registrere hva som ble observert ved hver port, ikke bare om fabrikken har en kvalitetsmanual. Den praktiske testen er enkel: kan operatøren på hver stasjon beskrive akseptkriteriene uten å lese en veggplakat?
Kuttmotstandsstandarder: Hva revisjonen bør bekrefte
Kuttmotstand er ikke et enkelt tall. Nordamerikanske kjøpere stoler på ANSI/ISEA 105, som rangerer ytelsen fra A1 til A9. Europeiske kjøpere bruker EN 388, som rapporterer en numerisk skala fra nivå 1 til 5. De to systemene bruker ulike testprinsipper, så en hanske som yter godt under den ene standarden kan oppføre seg annerledes under den andre. Revisjonen skal bekrefte hvilken standard fabrikken er sertifisert mot og om testrapporten dekker gjeldende produksjonslinje.
| Aspekt | ANSI/ISEA 105 (2016) | EN 388 (2016) |
|---|---|---|
| Skala for kuttenivå | A1 til A9 | Nivå 1 til 5 |
| Testprinsipp | Tomodynamometer, måler gram skjærekraft | Kupptest, måler kuttindeks mot et roterende blad |
| Felles industriell spesifikasjon | A4 til A6 for metall- og glasshåndtering | Nivå 3 til 5 for sammenlignbar eksponering |
| Rapportere dekning | Håndflate og noen ganger hel hanske | Flere prøver fra forskjellige hanskeområder |
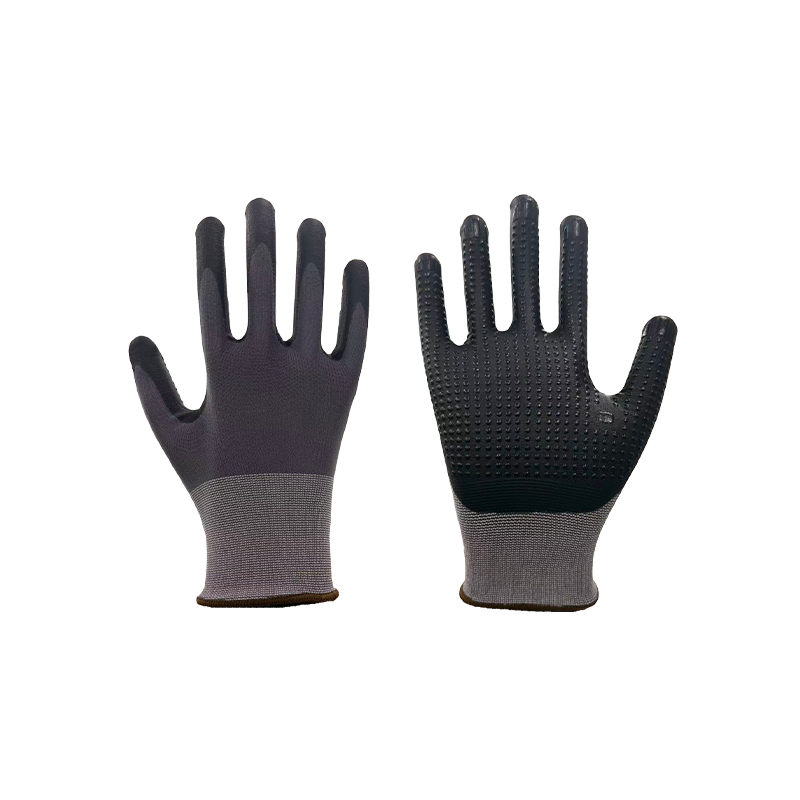
Når en spesifikasjon krever A5 kuttmotstand, skal fabrikken kunne vise testrapporter fra samme produksjonslinje som blir revidert, ikke bare en prøve sendt til et laboratorium måneder tidligere. Et godt eksempel på dette nivået er den 13-gauge A5 grå høyytelses kuttbestandige hansken, et kjerneelement i vårt eget utvalg. Før du låser en spesifikasjon, bør kjøpere også forstå forskjellen mellom kuttbestandig og kuttsikker terminologi, et emne som dekkes i vår bransjeguide .
 13-Gauge A5 grå høyytelses kuttbestandige hansker Denne strikkede hansken med litchi-mønster med nitrilskumbelegg tilbyr EN388 Level E kuttbeskyttelse, balanserer fleksibilitet, grep og slitestyrke for presisjons- og logistikkoppgaver. Se produkt →
Kvalitetskontrollpunkter på tvers av produksjonsflyten
Kvalitetskontroll i en kuttbestandig hanskefabrikk bør være en sekvens av porter, ikke en eneste siste test. Følgende sjekkpunkter er minimum for en pålitelig forsyningskjede:
- Inspeksjon av innkommende materiale: verifiser fibertype, denier og beleggsblanding mot kjøpsspesifikasjonen.
- Prøvetaking av strikkeprosess: mål hanskevekt og stingtetthet med faste intervaller for å oppdage maskindrift.
- Kontroller på påføring av belegg: overvåk slurryens viskositet, dyppetid og herdetemperatur.
- Kuttmotstandstesting: Kjør produksjonsprøver mot den relevante standarden på en planlagt basis.
- Dimensjons- og sømverifisering: sjekk lengde, mansjettstil og eventuelle sømkonstruksjoner.
- Endelig visuell inspeksjon og emballasje: sorter ut defekte hansker og bekreft nøyaktigheten av etiketten.
Hver port skal ha en definert prøvetakingsplan. En fabrikk som tester ett par per batch, utfører ikke kvalitetskontroll; den utfører en gest. Diagrammet nedenfor viser den typiske fordelingen av defekter observert under sluttinspeksjon på tvers av produksjon av belagte kuttbestandige hansker.
- Belegg voids 30%
- Dimensjonsavvik 25 %
- Sting- eller strikkefeil 20 %
- Overflateforurensning 15 %
- andre 10 %
Belegg og finishkvalitet: andre halvdel av historien
Håndflatebelegget skiller ofte en hanske som bare er skjærebestandig fra en som er praktisk å ha på seg gjennom et helt skift. Beleggkjemi, viskositet, oppholdstid og herdeprofil påvirker alle grep, slitestyrke og den endelige målte kutteytelsen. Tilsynet bør verifisere at disse parameterne er dokumentert for hvert produkt og fulgt på produksjonsprotokollen.
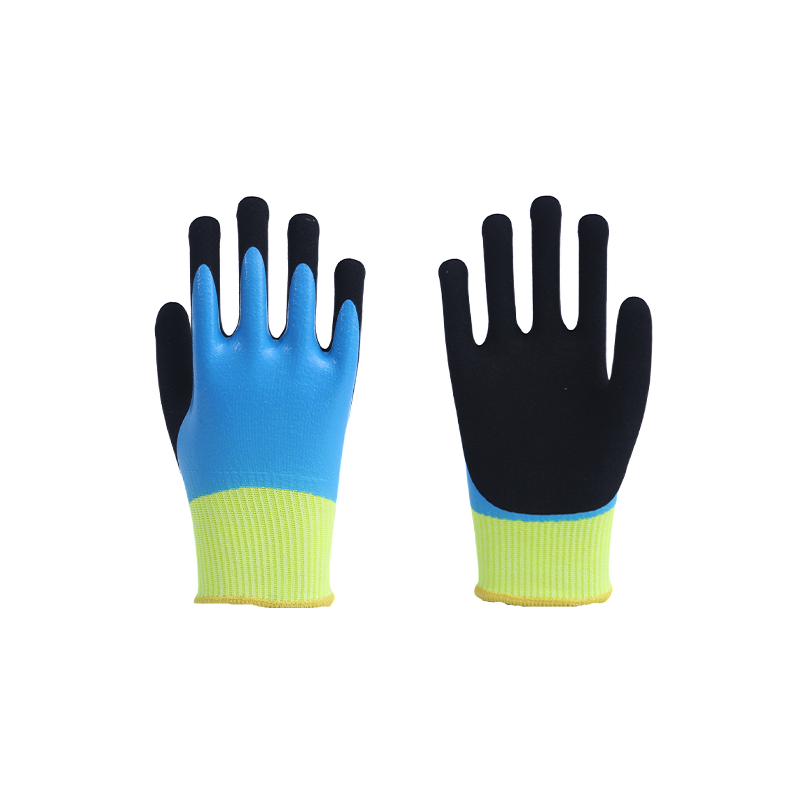
For applikasjoner som kombinerer bladeksponering med grove overflater eller oljete deler, endrer belegningsstrategien hanskens økonomi. Vår kuttbestandige helt nedsenkede slipehanske er et relevant eksempel: base-HPE-garnet gir kuttvurderingen, mens det slipende belegget holder slitetiden. Hvis beleggpåføringen ikke er kontrollert, arver kjøperen en hanske som svikter tidlig i bruk.
 Kuttbestandige, helt nedsenkede slipehansker En 15-gauge fullt dyppet frostet hanske som kombinerer HPPE, glassfiber og polyester for A4-skjæring og nivå 4 slitestyrke, egnet for håndtering av oljete eller grove overflater. Se produkt →
Red Flags in a Cut Resistant Gloves Factory Audit
- Etiketter som viser en sertifiseringsstandard uten en samsvarende testrapport for den faktiske produksjonslinjen.
- Ingen batchsporbarhet: Fabrikken kan ikke knytte en ferdig batch til innkommende materialposter.
- Inspeksjonsstasjoner uten definerte bestått- eller strykkriterier.
- Beleggparametere som justeres av operatørens erfaring i stedet for dokumenterte prosessinnstillinger.
- Kutt testutstyr som aldri har blitt kalibrert eller mangler kalibreringsposter.
- Ulike svar om prøvetakingsfrekvens fra salgs-, produksjons- og kvalitetsmedarbeidere.
Et enkelt rødt flagg diskvalifiserer ikke nødvendigvis en fabrikk, men to eller flere bør behandles som et tydelig varselsignal.
Når revisjonen avslører avansert produksjonsevne
Kjøpere som trenger beskyttelse over A5 ser ofte etter komposittgarn, slagbeskyttelse eller flerlags håndflateforsterkning. Disse konstruksjonene tilfører kompleksitet til strikking, støping og inspeksjon. Tilsynet bør undersøke hvordan fabrikken håndterer den kompleksiteten, fordi den samme disiplinen gjelder for enklere produkter.
A6 kuttbestandige hansker med TPR-støtdemping krever for eksempel et støpestrinn og en visuell sjekk for putejustering etter montering. Hvis en fabrikk viser kontrollert produksjon på dette kompleksitetsnivået, vil dens grunnleggende kuttbestandige hanskelinje sannsynligvis følge samme kvalitetsdisiplin.
 A6 skjærebestandige TPR støtdempende hansker Med en 18-gauge liner med wolframfiber for A6 kuttmotstand, TPR-støtstrimler og håndflatepolstring, passer denne hansken høyrisiko metallbearbeiding og redningsoperasjoner. Se produkt →
En revisjon er ikke en engangshendelse. Etter en vellykket revisjon bør kjøperen og fabrikken bli enige om prøvetakingsfrekvens, dokumentasjonsstandarder og kommunikasjonskanaler. Den kontinuerlige kvalitetskontrollsløyfen er det som gjør en god fabrikk til en pålitelig leverandør.
Vi følger dette prinsippet på tvers av våre egne produksjonslinjer i Jiangsu og ønsker kjøpere velkommen som ønsker å verifisere prosessen selv. Hvis du har spørsmål om testprosedyrene våre eller ønsker å diskutere en revisjonsplan, er teamet vårt tilgjengelig via kontaktside .
Ofte stilte spørsmål
Hva er forskjellen mellom en fabrikkrevisjon og en kvalitetsinspeksjon?
En revisjon evaluerer fabrikkens overordnede system: prosedyrer, dokumentasjon, sporbarhet og prosesskontroll. En inspeksjon verifiserer at et bestemt parti oppfyller de avtalte spesifikasjonene. Begge er nødvendig for pålitelig innkjøp av kuttbestandige hansker.
Hvor ofte bør en kuttbestandig hanskefabrikk revideres?
Minimum en gang i året for en etablert leverandør, og før første store ordre for en ny leverandør. En større linjeendring, et oppkjøp eller en høy avviksrate bør utløse en ekstra revisjon.
Garanterer en fabrikkrevisjon at hver hanske er kuttbestandig?
Ingen revisjon kan garantere hver enkelt enhet. En veldrevet revisjon reduserer risikoen ved å verifisere at produksjonsprosessen er kapabel, utstyret er kalibrert og prøvetakingsplanen er aggressiv nok til å fange avdrift før forsendelse.
Hvilket kuttmotstandsnivå bør jeg angi for metallhåndtering?
For lett metallplate og generell montering er A4 til A5 en vanlig serie. For kraftig stempling, glasshåndtering og skarpe synlige kanter er A6 og høyere mer passende. Revisjonen skal verifisere at fabrikkens testmetode samsvarer med målnivået ditt.